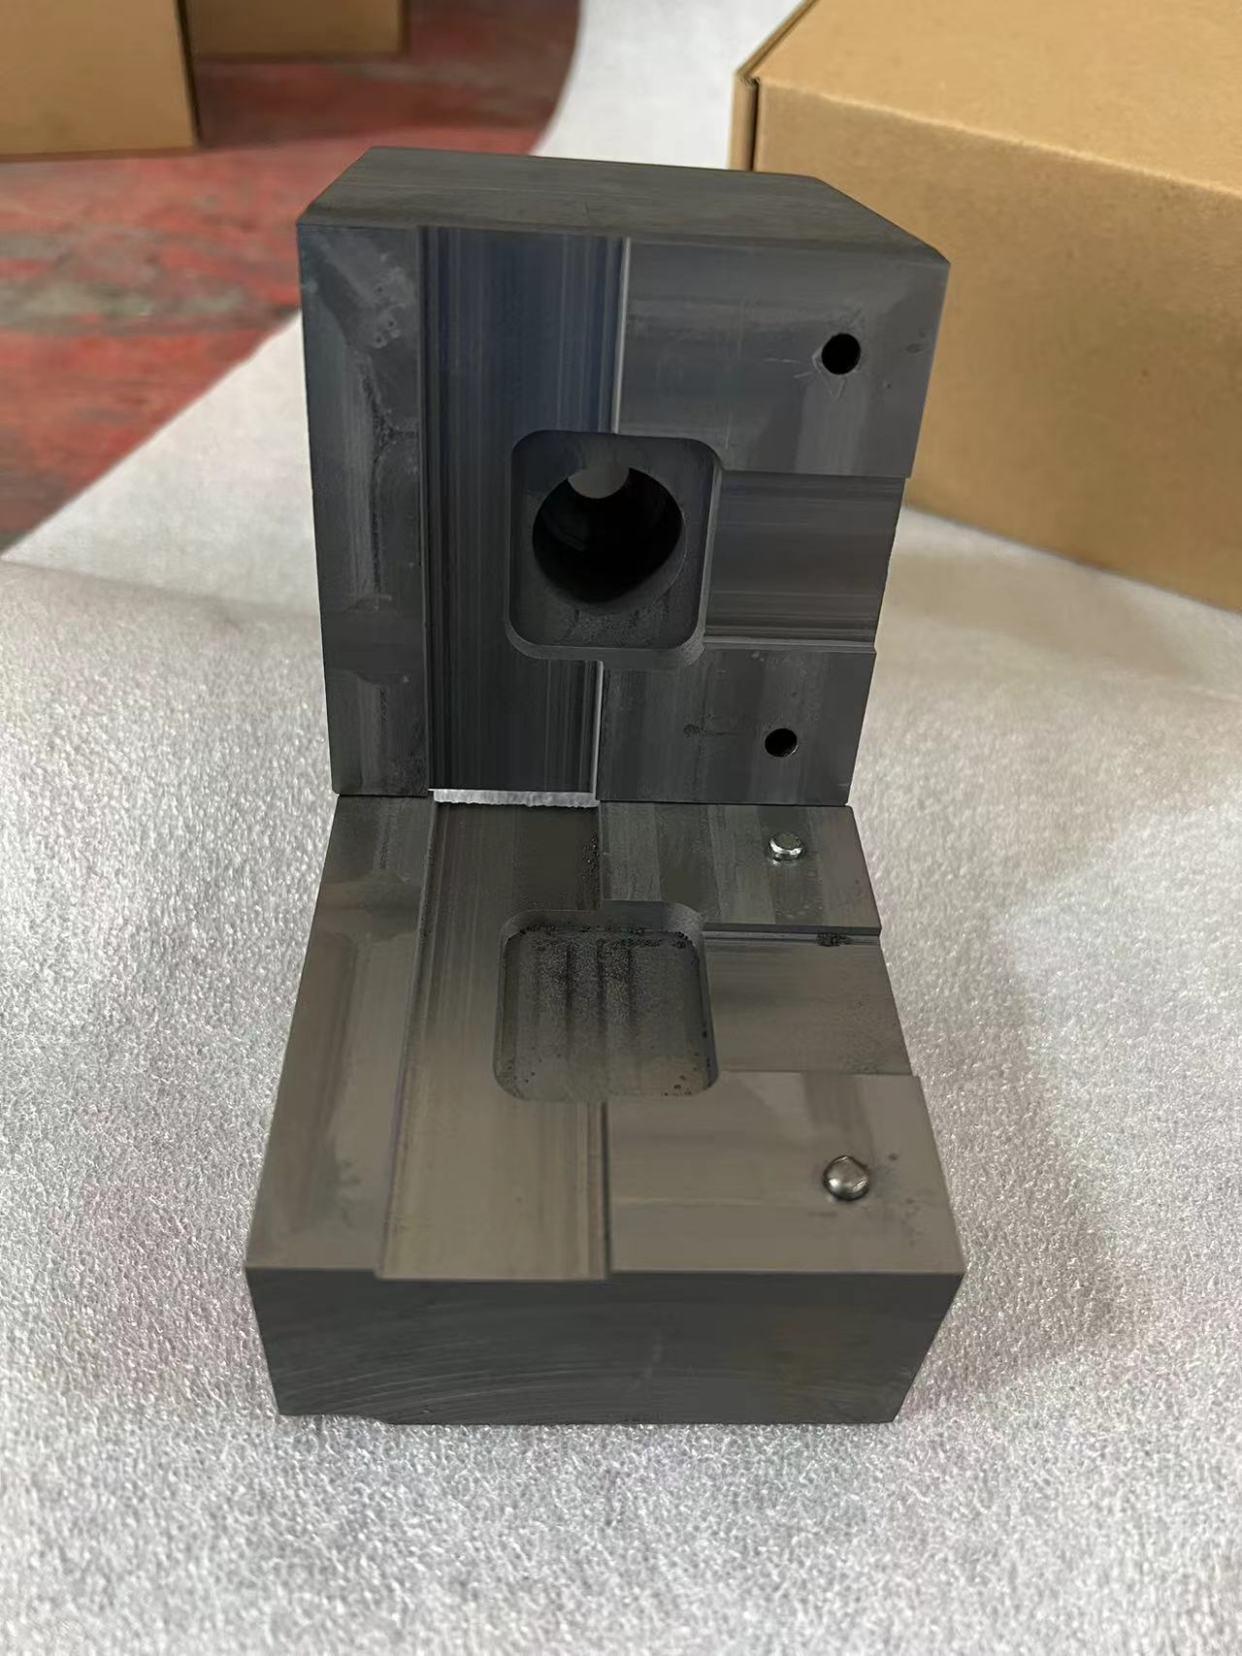
放热焊接模具,又称热熔焊石墨模具,是放热焊接工艺专用工装,材质选用高纯石墨材料加工制成,内部加工出对应导体规格的型腔、反应腔、导流槽,搭配放热焊粉使用,用于接地工程中铜覆钢圆钢、铜绞线、接地导体之间的长期性电气熔接,广泛用于防雷接地网、阴极保护、轨道交通、电力设备接地的导体连接作业,是接地施工关键配套工装。
放热焊接工艺原理,依靠焊粉内部金属氧化物与铝粉发生氧化还原反应,短时间内释放大量热量,生成高温熔融金属液体,在石墨模具封闭型腔内部,熔融金属将两根待连接导体熔合在一起,冷却后形成分子级熔接接头。整个焊接过程不需要外接电源、焊机,依靠化学反应自供热,适合野外无供电工地、山区、野外基站等现场施工。放热焊接模具作为反应容器,约束熔融金属成型,确保接头形状、尺寸稳定,石墨材料耐高温,高温熔融金属接触不会熔化,同时石墨具备一定脱模性能,反应冷却后可以打开模具取出成品接头。
模具结构主要包含模具本体、型腔、反应腔、导流槽、模盖,配套钢制模夹用于锁紧模具,确保合模紧密,防止高温金属液从缝隙溢出。模具型腔按照导体连接形式分类,常见规格包含直线对接、T 型分支、十字接头、导体与接地极连接等多种结构,不同导体直径、不同连接形式,需要匹配对应型号模具,型腔尺寸必须和待焊接导体外径匹配,导体过大无法放入型腔,导体过小会造成接头成型缺陷。模具内部型腔表面加工光滑,减少焊渣附着,方便每次焊接后清理。
石墨模具材料具备耐高温、导热稳定特性,但是石墨材质脆性较高,受到剧烈撞击、摔落容易开裂破损;同时石墨具备一定吸水性,模具吸收水分之后,焊接过程水分急剧汽化,会造成喷溅、接头产生气孔缺陷,因此储存、使用过程防潮是重点。在规范操作、每次焊接完成清理残渣、焊接前充分烘干的条件下,模具可以多次重复使用;实际可使用次数,受操作规范程度、模具清理质量、烘干情况影响。每次焊接结束,型腔内部会残留少量焊渣,焊渣如果不清理干净,会堵塞型腔,造成后续接头成型不良,缩短模具使用寿命。
放热焊接模具应用场景,主要是各类接地工程导体连接。电力变电站接地网铜覆钢导体连接、通信铁塔接地线接头、风电光伏接地网、石化厂区防静电接地、轨道交通接地、建筑物防雷接地等。接地系统埋入地下之后,接头长期处于潮湿土壤环境,螺栓机械连接长期使用会出现接触面氧化、松动,接触电阻上升;放热焊接形成的分子熔接接头,导电性能稳定,接头电阻率和导体本体接近,大故障电流、雷电流冲击下,接头不会发热断开,防腐性能优于机械连接,因此接地主干线的连接普遍选用放热焊接工艺,配套放热焊接模具施工。
现场施工操作流程有着严格规范。焊接前,清理模具型腔内部残留焊渣,清理待焊接导体表面油污、氧化皮;使用喷灯烘烤模具和导体,充分烘干水分;将导体放入模具型腔,保证导体接头位置处于型腔中心,合上模具,使用模夹锁紧,确保合缝严密无缝隙;向反应腔倒入匹配规格放热焊粉,撒上引燃粉,盖上模具盖子;引燃之后操作人员撤离至安全距离,等待反应结束;待模具充分冷却,打开模具,敲除接头表面浮渣,完成焊接。施工安全要点:焊接现场 1.5 米内不允许无关人员停留,周边移除易燃物品;操作人员佩戴隔热防护手套,不要正对模具开口位置;反应结束不能立刻触碰模具与接头,高温会造成烫伤。
模具选型要点:根据两根待连接导体材质、直径、连接形式选择对应模具型号,同时配套匹配型号的放热焊粉。导体材质不同,焊粉选型也要对应,铜导体焊接选用铜基焊粉。模具存放环境需要干燥通风,存放时避免堆叠重压、撞击,长期潮湿存放会造成模具吸水,后续焊接容易出现缺陷。模具出现贯穿裂纹、型腔大面积缺损时,应停止使用,避免高温熔液泄漏引发安全风险。
产品出厂前会进行外观、型腔尺寸检验,检查模具有无裂纹、型腔尺寸公差是否达标。放热焊接模具属于施工工装,不是永久埋地构件,焊接完成后模具会取出重复使用,只有焊接熔接头留在接地网内。
放热焊接模具是放热焊接工艺的核心载体,直接决定接地导体接头成型质量。规范使用、定期清理维护,能够保障接地导体接头熔接质量,提升接地网整体连接可靠性,在国内防雷接地施工领域,放热焊接模具已经成为接地工程标准化施工的配套工装
 #355
 #356
 #364
 #367